——当工程塑料被替代,原来的润滑脂可能已经不再适用
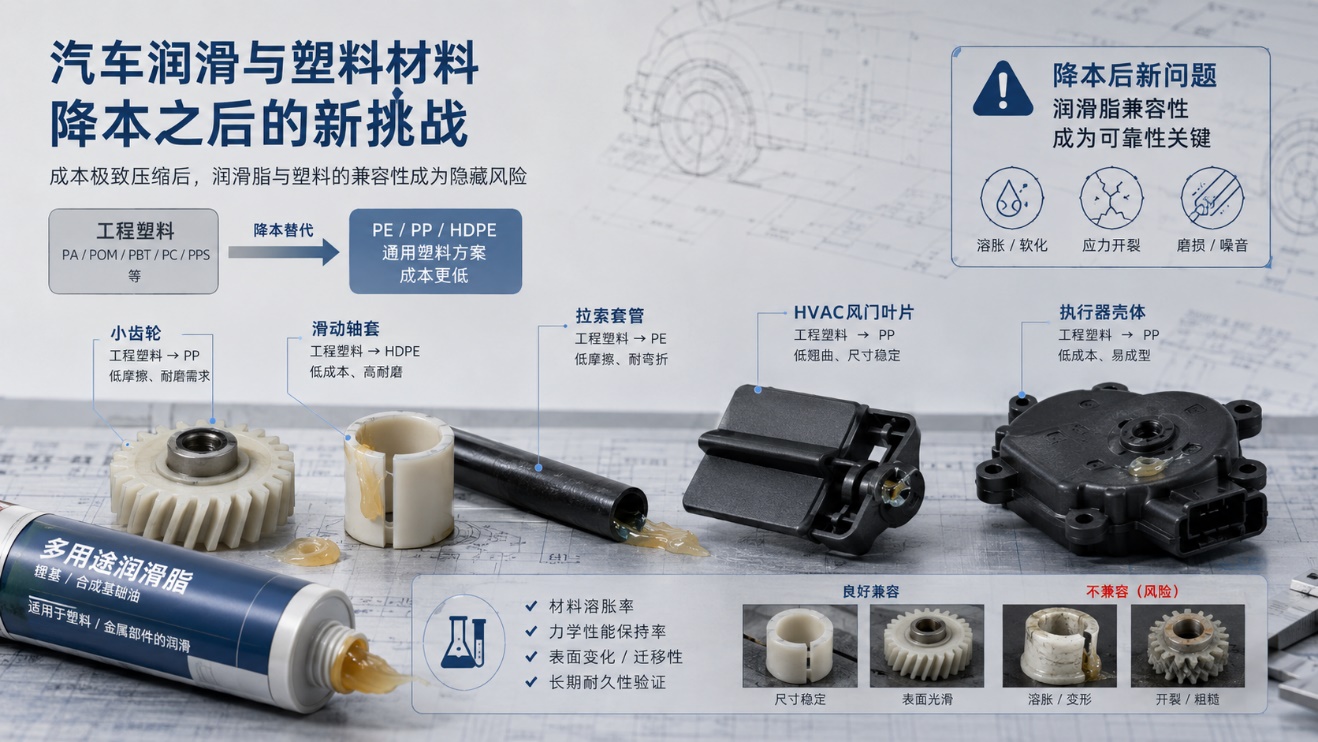
图 1
过去几年,中国汽车产业在成本控制、供应链整合和产品迭代速度方面取得了令人瞩目的进步。
通过平台化设计、零部件集成、国产化替代、材料优化以及制造工艺改善,整车成本被不断压缩。特别是在新能源汽车市场,高度竞争推动整车企业和零部件供应商将“降本”落实到了每一个结构、每一种材料,甚至每一克重量上。
这种能力无疑构成了中国汽车产业的重要竞争优势。
但是,当降本进入更深层次之后,一些原本不显眼的系统性问题也开始逐渐暴露。
其中一个容易被忽视的问题,就是:
塑料材料发生变化以后,原有的润滑脂方案是否仍然适用?
答案往往并没有想象中那么乐观。
一、降本不只是换一种塑料,而是改变了整个摩擦系统
在传统汽车零部件设计中,许多齿轮、滑块、导轨、执行器壳体、锁止机构和调节机构会选用PA、POM、PBT等工程塑料,部分场合还会使用玻纤增强、耐热稳定或特殊改性的材料。
这些材料不仅需要满足强度、尺寸稳定性、耐热性和疲劳寿命要求,还需要与润滑脂长期共存。
在极致降本的背景下,常见的材料优化方式包括:
由高等级工程塑料改为成本更低的材料;
降低玻纤含量或取消部分改性成分;
使用通用塑料、共混材料或再生材料;
降低零件壁厚;
减少金属嵌件或取消表面处理;
通过结构调整,让价格更低的材料承担原有功能。
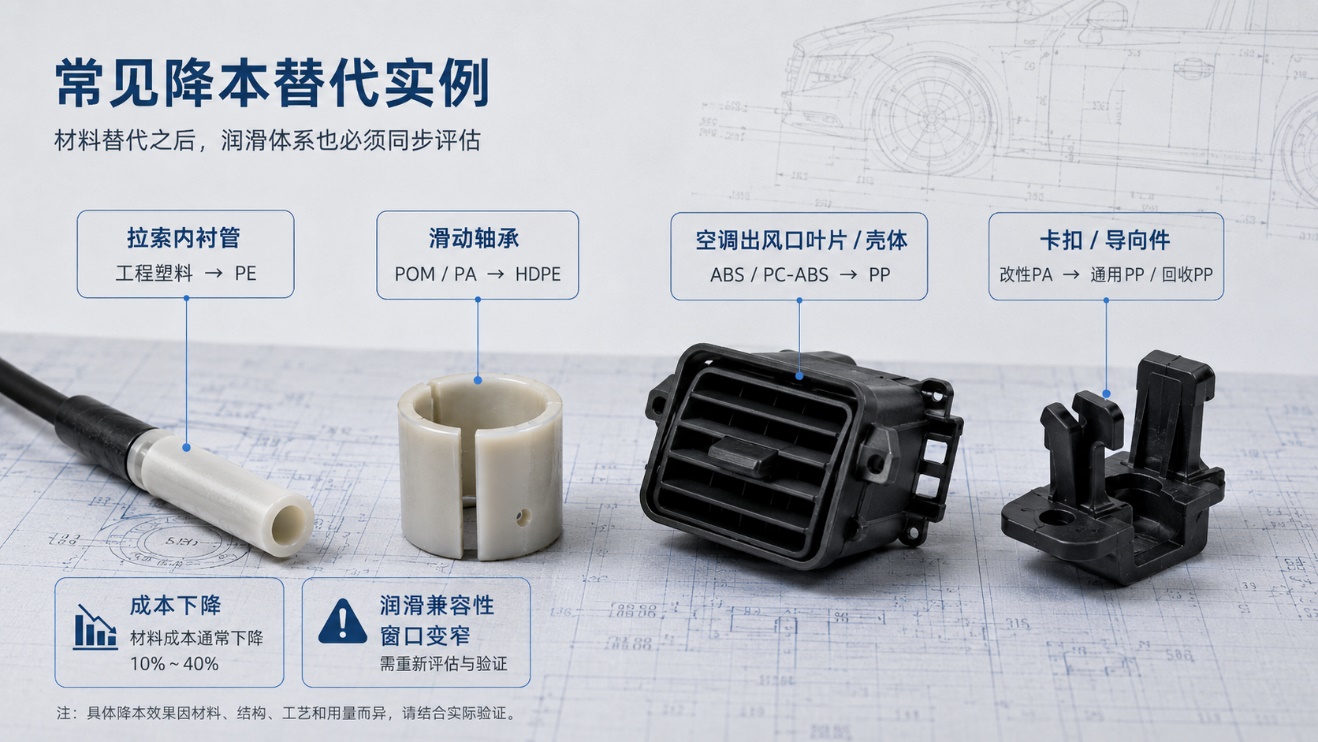
图 2
在实际项目中,这种替代已经非常普遍,例如:
拉索内衬管由工程塑料改为PE(聚乙烯),以降低成本并简化供应链;
塑料滑动轴承由POM或PA改为HDPE(高密度聚乙烯),利用其低成本和一定自润滑特性;
空调出风口叶片及壳体由ABS/PC-ABS改为PP(聚丙烯),通过模具简化和材料降级实现整件降本;
部分卡扣、导向件由改性PA改为通用PP或回收料PP体系;
座椅或内饰滑动结构中取消工程塑料改性体系,直接使用通用聚烯烃材料。
从单个零件的角度看,这些措施可能都经过了强度和尺寸验证。
但问题在于,润滑脂不是一个独立存在的辅助材料。它会长期附着在塑料表面,并在温度、应力、振动和载荷的共同作用下,与塑料发生持续接触。
因此,材料一旦改变,整个“塑料—润滑脂—载荷—温度”系统也随之改变。
原来在工程塑料上表现良好的润滑脂,换到PE、HDPE或PP体系之后,可能出现完全不同的结果。
二、很多所谓的“塑料失效”,本质上是润滑兼容性失效
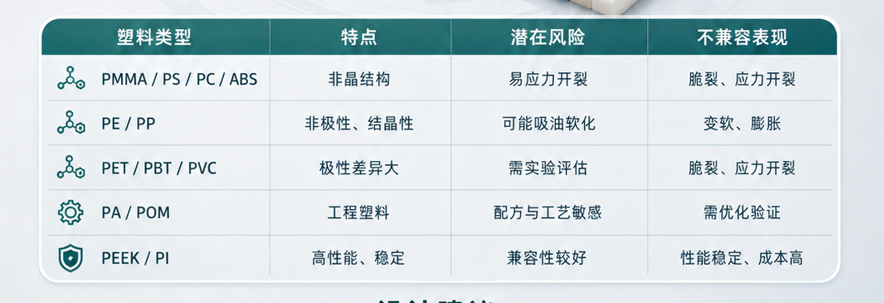
图 3
塑料与润滑脂不相容时,失效不一定立即发生。
有些零件在装配和下线检测阶段完全正常,但经过数月使用,或者经历高温老化、低温循环和持续应力后,才逐渐出现问题。
常见表现包括:
1. 应力开裂
塑料零件在注塑残余应力、装配预紧力或工作载荷作用下,本身已经处于一定的应力状态。
某些基础油或添加剂渗入材料后,会降低塑料抵抗裂纹扩展的能力,最终出现细小裂纹、龟裂甚至断裂。
这种现象尤其容易发生在:
卡扣根部;
螺钉柱附近;
薄壁转角处;
金属嵌件周围;
长期受弯或受拉的位置。
2. 溶胀和软化
润滑脂中的基础油可能进入塑料内部,使材料发生体积变化、硬度下降或尺寸漂移。
对于采用PE、HDPE或PP替代后的滑动结构而言,这种变化尤为敏感,例如:
HDPE滑动轴承出现间隙变化,导致异响或卡滞;
PE内衬管在长期润滑油接触后发生轻微溶胀,影响拉索顺畅性;
PP出风口叶片因局部软化导致阻尼变化,手感不一致。
这些变化往往不会在初期暴露,但会在长期使用中逐渐放大。
3. 脆化和强度下降
某些材料在长期接触润滑介质后,拉伸强度、冲击强度或断裂伸长率会下降。
零件外观看起来没有明显变化,但在冲击、低温或疲劳工况下,失效风险已经显著增加。
4. 表面发黏、变色或析出
润滑脂还可能与塑料中的增塑剂、阻燃剂、脱模剂或其他低分子物质发生相互作用,导致表面发黏、变色、析出或污染周围零件。
需要特别注意的是,决定塑料耐润滑剂能力的,并不只是“工程塑料”或“普通塑料”这一简单分类。
即使是PE、PP、HDPE这类看似“耐化学性较好”的材料,在特定基础油体系或添加剂作用下,也可能出现长期性能衰减。
因此,不能仅凭材料名称判断润滑脂是否安全,更不能认为“以前用过类似材料,所以现在也可以继续使用”。
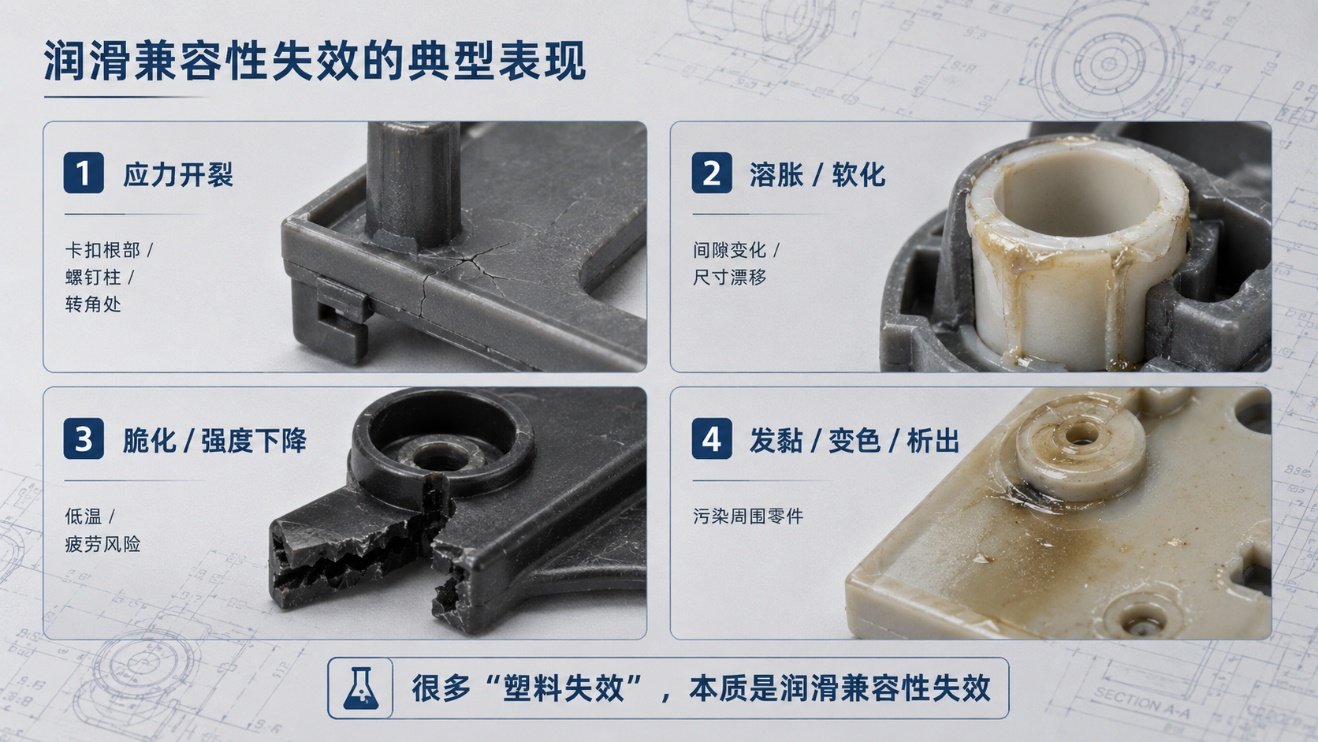
图 4
三、为什么原来的润滑脂方案会突然出现问题?
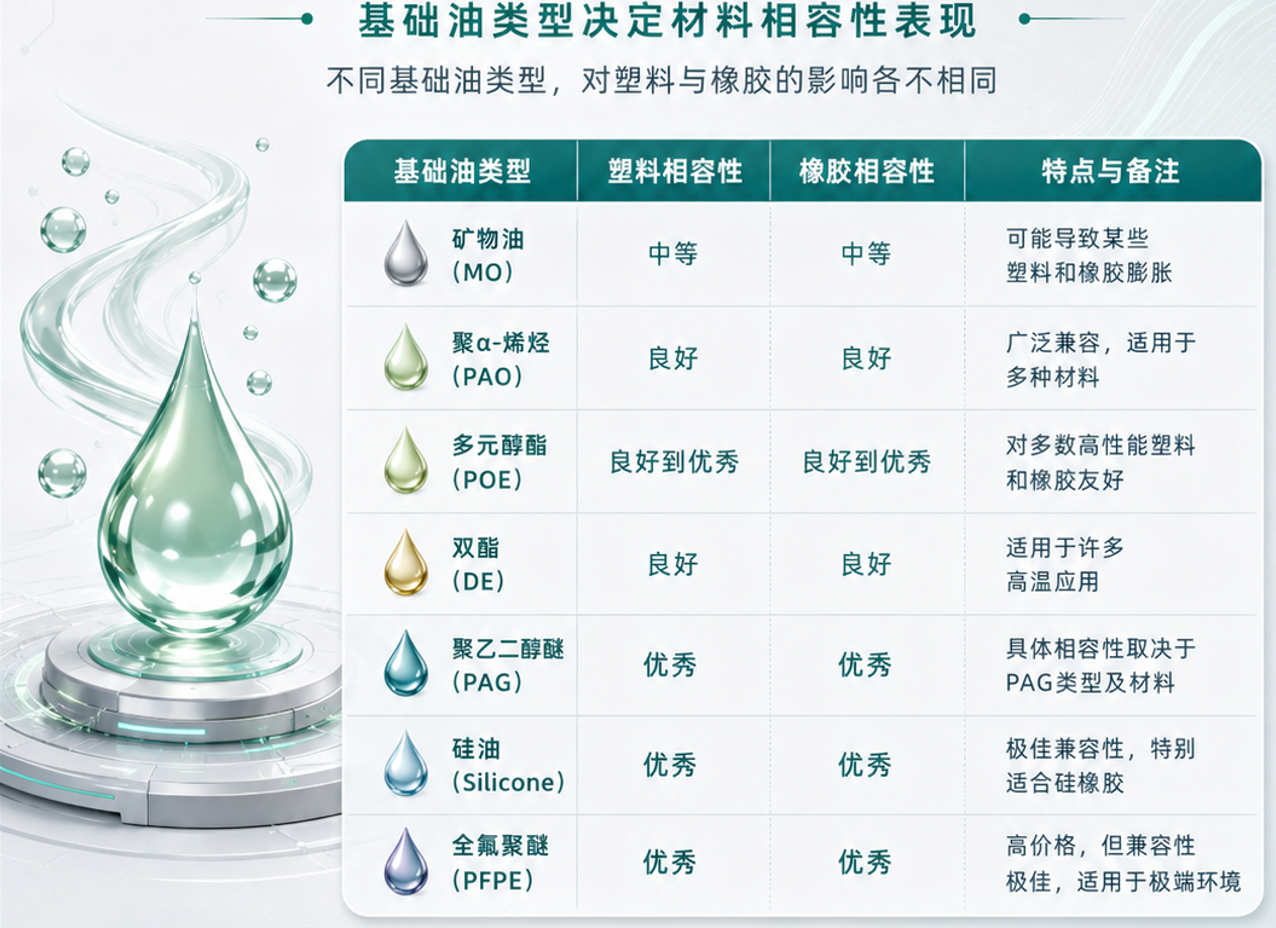
图 5
传统润滑脂通常由基础油、稠化剂和添加剂组成。
其中,基础油占比最高,也是影响塑料兼容性的关键因素之一。矿物油、合成烃、酯类油、聚醚、硅油和全氟聚醚,对不同塑料的影响差异很大。
与此同时,润滑脂中的抗磨剂、极压剂、防锈剂、增黏剂以及其他功能添加剂,也可能与塑料材料发生作用。
过去采用高等级工程塑料时,材料本身可能具有较大的兼容性窗口。即使润滑脂不是专门针对塑料设计,也能够满足使用要求。
而材料降本以后,这个窗口可能明显收窄。
例如:
材料耐热等级降低,但润滑点附近的实际温度没有降低;
材料强度余量减小,但装配应力仍然存在;
改用PE/PP/HDPE后,对某些极性基础油或添加剂体系更加敏感;
加入再生料后,材料批次稳定性下降;
零件壁厚减小后,同样程度的溶胀或强度下降会产生更明显的影响;
原本由材料承担的耐磨功能,开始更多地转移到润滑脂上。
这意味着,汽车零部件的极致降本,正在对润滑提出更高要求。
表面上看,塑料变便宜了;从系统角度看,润滑方案却可能需要升级。
四、硅脂:兼顾塑料兼容性与成本的现实方案
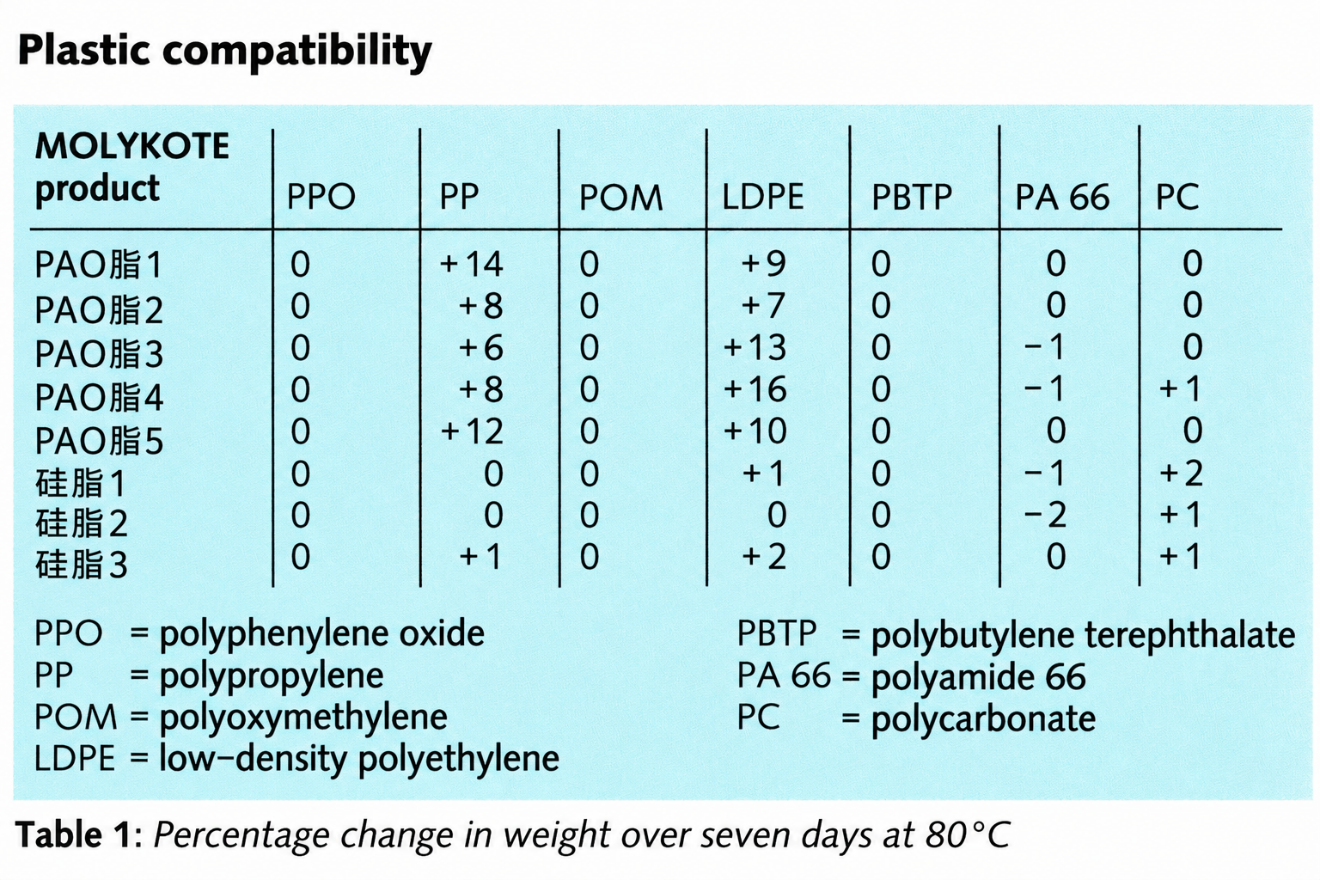
图 6
在大量低载荷和中低速塑料摩擦机构中,硅脂是解决塑料兼容性问题的重要技术路线之一。
硅油具有较好的温度黏度特性和较低的表面张力,对许多塑料材料相对温和。经过合理设计的硅脂,通常可以用于:
塑料与塑料之间的滑动;
塑料与金属之间的低载荷摩擦;
汽车门锁和拉索机构(如PE内衬管体系);
座椅调节机构;
空调风门执行器(PP结构件);
仪表板小型运动部件;
密封件和装配辅助;
需要一定防水、绝缘性能的部位。
硅脂还具有较好的高低温性能、抗水性和氧化稳定性,适合汽车零部件长期使用。
但是,硅脂并不是万能方案。
硅油的承载能力和金属边界润滑性能通常有限。在高接触应力、重载齿轮或金属与金属摩擦副中,如果产品设计不合理,可能出现磨损控制不足的问题。
此外,硅类产品具有一定迁移倾向。在以下场合必须谨慎评估:
电气触点附近;
喷涂和粘接工序附近;
对表面洁净度要求较高的部件;
光学系统;
对挥发物或析出物敏感的密闭空间。
因此,硅脂更适合被理解为一种经过系统设计的塑料润滑方案,而不是简单替换基础油的“通用解”。
五、氟脂:为高敏感材料和严苛工况提供更高安全边界
当零部件使用了对润滑介质较敏感的塑料,或者同时面临高温、长寿命、低挥发和复杂化学环境要求时,全氟聚醚类氟脂通常具有更大的优势。
氟脂的突出特点包括:
化学惰性较高;
与多种塑料和弹性体具有较好的兼容性;
高温氧化稳定性良好;
蒸发损失低;
不易与燃油、溶剂和多数化学介质发生反应;
适合长寿命或难以维护的润滑点;
可用于对洁净度和材料稳定性要求较高的机构。
在一些高端执行器、传感器周边机构、热管理部件、精密调节机构以及高温塑料零件中,氟脂能够显著降低材料相容性和长期老化风险。
但氟脂的成本明显高于普通矿物油脂、合成烃脂和大多数硅脂。
因此,氟脂不应被简单理解为“昂贵但万能”的解决方案,而应重点应用在以下场景:
塑料材料敏感性较高(如部分PP改性体系或再生料体系);
零部件失效后果严重;
维护或更换成本高;
寿命要求长;
工作温度高;
对挥发、迁移和化学稳定性要求严格;
普通润滑脂无法通过兼容性测试。
在极致降本的整车体系中,局部使用价格较高的氟脂并不一定意味着系统成本上升。
如果几克润滑脂能够避免执行器卡滞、塑料开裂、批量索赔或零部件重新设计,它带来的往往是更高层级的系统降本。
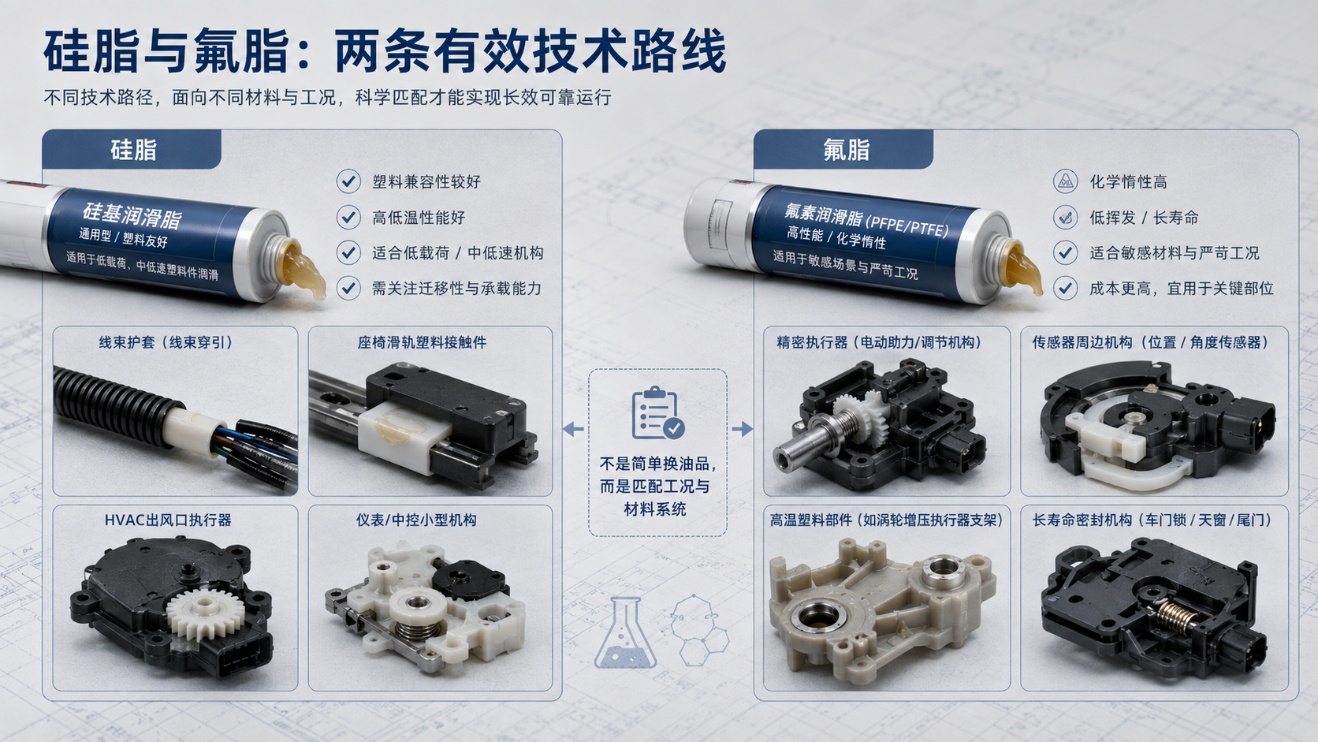
图 7
六、硅脂和氟脂有效,但不能靠“换油品”解决所有问题
面对塑料材料变化,最危险的做法是看到兼容性问题后,直接把原润滑脂替换成某一种硅脂或氟脂,然后仅进行短期功能测试。
真正可靠的解决方案,应当从材料和润滑系统共同出发。
第一步:确认真实材料,而不是只看材料名称
例如:
PE内衬管是否为高密度还是低密度体系;
HDPE滑动轴承是否含填料或再生料;
PP出风口是否为均聚、共聚或矿物填充体系;
是否存在国产替代导致的配方变化。
“PE / PP / HDPE”并不足以完成润滑脂选型。
第二步:明确润滑点的真实工况
需要考虑:
塑料—塑料、塑料—金属还是金属—金属;
工作温度和峰值温度;
接触压力;
运动速度;
启停频率;
设计寿命;
是否接触水、清洗剂、燃油或冷却液;
是否靠近触点、涂装或粘接部位;
对噪声、手感和扭矩是否有特殊要求。
第三步:进行带应力的材料兼容性测试
简单浸泡试验远远不够,必须结合真实结构应力:
高温接触老化;
带弯曲或拉伸应力的开裂测试;
质量和体积变化;
硬度变化;
拉伸强度和断裂伸长率变化;
实际零件尺寸变化;
润滑脂分油和迁移情况。
第四步:完成整机或总成寿命验证
最终必须回到系统层面:
启动扭矩;
运行电流;
传动效率;
磨损量;
噪声变化;
高低温循环;
耐久寿命;
长期静置后的再次启动性能。
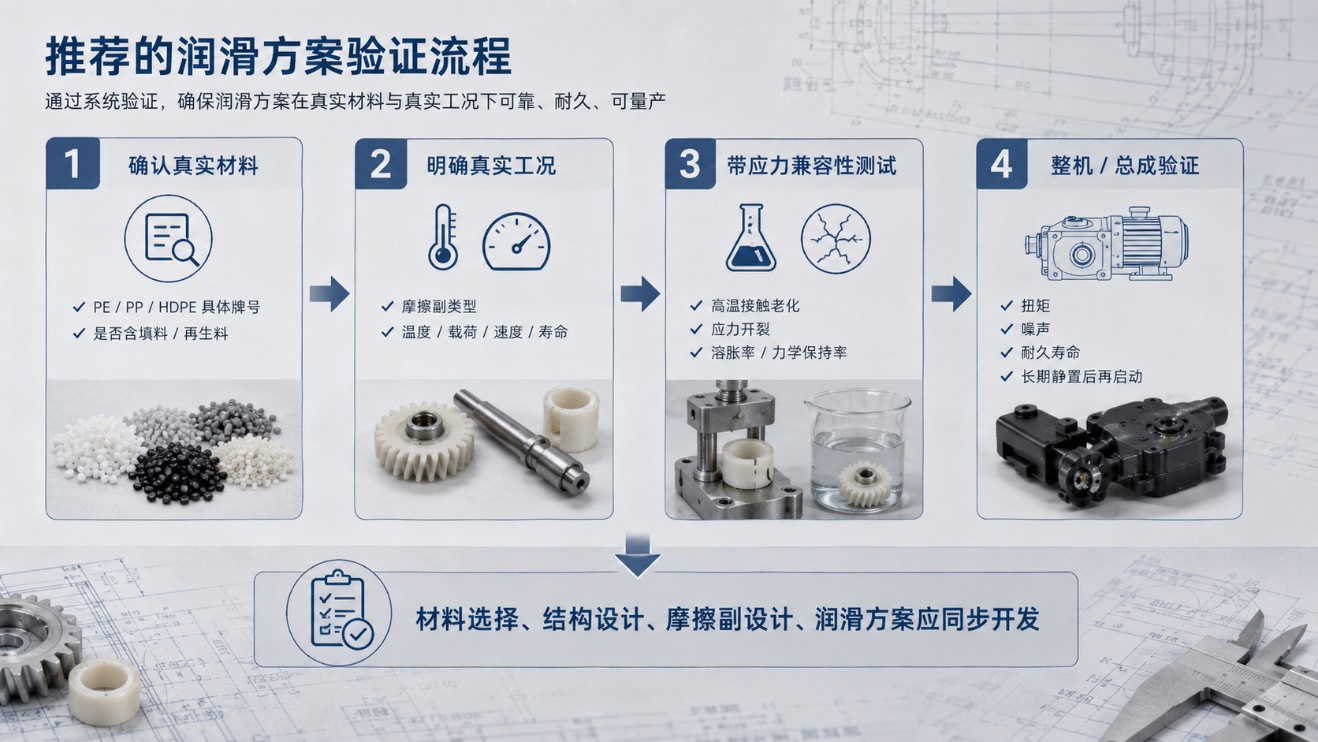
图 8
七、新的润滑逻辑:润滑脂必须参与材料选型
过去,汽车零部件开发通常先完成结构和材料设计,再由润滑脂供应商提供方案。
但在极致降本时代,这种串行模式正在失效。
因为:
材料在变(PE / PP / HDPE替代工程塑料);
结构在变(更薄、更轻、更简化);
余量在变(设计安全系数下降);
但润滑往往“最后才被考虑”。
未来更合理的开发方式应当是:
材料选择、结构设计、摩擦副设计和润滑方案同步开发。
在材料替代立项阶段,就应同步进行润滑介质兼容性筛选。
在零件设计阶段,就应考虑润滑脂可能带来的溶胀、应力开裂、迁移和扭矩变化。
八、真正的降本,不是让每一种材料都更便宜
中国汽车产业的成本控制能力值得肯定。
但随着竞争进入深水区,降本的衡量标准也需要从“单个零件价格”转向“全生命周期成本”。
将工程塑料替换为PE、PP、HDPE等低成本材料,可能节省的是几角钱甚至几元钱;但如果润滑体系不匹配,最终造成异响、卡滞、开裂、功能失效或售后索赔,其代价可能远高于最初节省的材料成本。
硅脂和氟脂为这一问题提供了两条重要技术路线:
硅脂适用于大量PE/PP/HDPE低载荷机构的兼容性润滑;
氟脂适用于敏感材料、严苛环境和长寿命关键部件。
但更重要的是建立一种新的认识:
润滑脂不是零部件设计完成后的附属耗材,而是材料系统、摩擦系统和可靠性系统的一部分。
极致降本并没有降低对润滑技术的要求。
恰恰相反,它正在让专业润滑方案变得更加重要。
当材料的安全余量越来越小,润滑脂就必须承担更多责任——不仅要降低摩擦和磨损,还要保护材料、稳定手感、控制噪声,并确保零部件在整个生命周期内保持可靠。
这或许正是中国汽车进入下一阶段之后,特种润滑行业面临的新机会。
“有帮助”和收藏仅保存于本机浏览器;全站统计将在接入服务端数据后启用。