图 1
以MOLYKOTE减摩涂层为代表,看干膜润滑如何从“控制磨损”走向“控制异响”
过去很长一段时间,行业谈到减摩涂层,第一反应通常是几个关键词:低摩擦、耐磨、抗咬合、防冷焊、免维护。
这当然没有错。
减摩涂层的第一曲线,本来就是围绕摩擦磨损展开的。它解决的是零件在缺油、少油、低速重载、间歇摆动、极端温度或不可二次润滑条件下,如何继续可靠运行的问题。
但如果只把减摩涂层理解为“降低摩擦系数的涂料”,今天已经不够了。
在汽车、家电、精密机构和高端消费品的设计中,越来越多的失效投诉并不是“零件磨坏了”,而是“零件响了”。座椅滑轨的吱吱声,门锁机构的干涩声,安全带卷收机构的摩擦声,内饰件之间的咯吱声,开关与旋钮的低速爬行异响,很多时候并不是传统意义上的强度问题,而是典型的摩擦诱导振动问题。
换句话说,NVH问题并不总是声学工程的终端问题。很多NVH问题,源头在摩擦学。
这正是减摩涂层的第二曲线:从控制磨损,走向控制摩擦激励源;从让零件“更耐用”,走向让系统“更安静”。
工程师笔记|第一曲线解决“磨不磨”,第二曲线解决“响不响”。
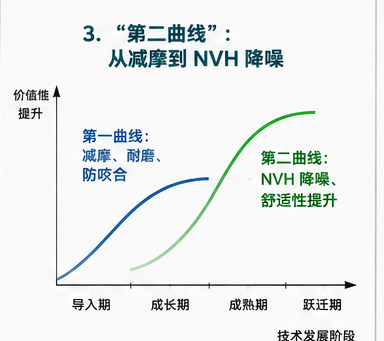
图1|文章主线:减摩涂层从“摩擦—磨损—寿命”进入“摩擦—振动—噪声”的第二曲线。
— — —
一、先澄清:减摩涂层不是Teflon不粘涂层
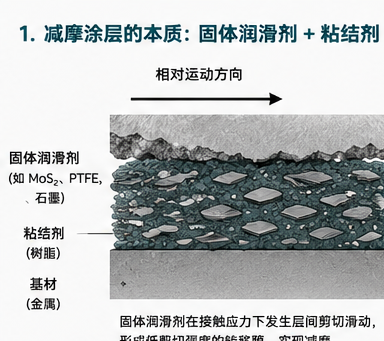
图2|AFC的基本结构:固体润滑剂分散于粘结剂体系中,形成承载型干膜润滑层。
在讨论第二曲线之前,先要澄清一个常见误区:不是所有自润滑、低摩擦涂层,都应被称为“特氟龙涂层”。
烧结氟涂层与减摩涂层的工程逻辑不同。前者通常以PTFE等氟聚合物为主体,主攻不粘、防腐、脱模和低表面能,适合轻载滑移或防粘场景;后者即Anti-Friction Coating,简称AFC,本质是“固体润滑剂 + 树脂粘结剂”的承载型干膜润滑体系。
AFC中的固体润滑剂可以是MoS₂、石墨、WS₂、PTFE或其他固体润滑材料,具体选择取决于载荷、速度、温度、环境介质和对偶材料。固体润滑剂负责降低界面剪切强度;树脂粘结剂负责附着、承载、环境耐受和成膜完整性。因此,AFC不是“更厚的Teflon”,也不是普通表面漆,而是由材料体系、基材、粗糙度、膜厚、固化、对偶件、载荷和速度共同决定性能的摩擦学系统。
以MOLYKOTE®减摩涂层为代表的AFC体系,正是通过可设计的干性润滑膜长期控制摩擦与磨损。
工程师笔记|不粘涂层解决“不要粘”,减摩涂层解决“不能咬、不能磨、不能响”。
— — —
二、第一曲线:减摩涂层最早解决的是可靠性问题
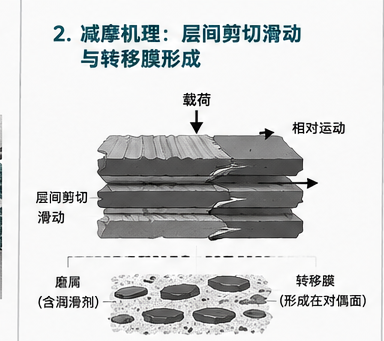
图3|减摩机理:层间剪切滑动与转移膜形成,是长期干摩擦润滑的基础。
减摩涂层的传统价值,可以概括为:
核心定义|以极薄的固体润滑膜,在常规润滑油脂难以覆盖的工况下,提供长期、稳定、可设计的干摩擦润滑。
它更适用于低速、重载、摆动、往复、间歇、启动、装配、过盈和微动等场景,而不是高速连续旋转轴承。典型应用包括金属滑动副、花键、衬套、紧固件、活塞裙部、齿轮跑合、阀件,以及无法频繁补脂的封闭机构。
在这些场景中,润滑脂可能被挤出、挥发、污染或老化;减摩涂层则把润滑剂“固化”在零件表面,形成微米级干膜。
这层膜主要承担三项任务:降低界面剪切强度,防止冷焊与粘着磨损,并通过持续释放润滑颗粒提供可预测寿命。
这就是减摩涂层的第一曲线:围绕摩擦、磨损、寿命和可靠性的曲线。
但今天,高端制造场景已经进入下一阶段。客户不再只问“能用多久”,还会问“用的时候安不安静”。
— — —
三、真正的转折:低摩擦不等于低噪声
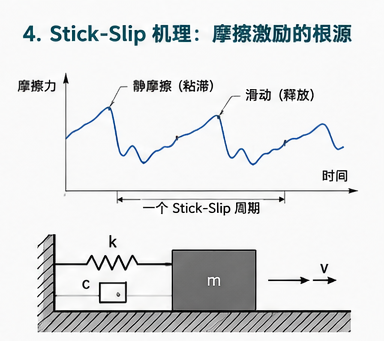
图4|Stick-Slip粘滑机理:静摩擦与动摩擦差异会形成周期性摩擦力波动。
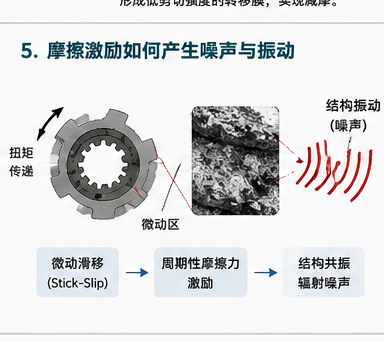
图5|摩擦激励传递链:界面波动激励结构振动,最终辐射为可听噪声。
很多工程师第一次处理NVH异响时,会自然地想到一个方案:把摩擦系数降下来。
这个方向并不一定错,但不完整。
因为摩擦噪声的根源,往往不是平均摩擦系数太高,而是摩擦行为不稳定。
在低速、微动、轻载或间歇运动中,两个表面并不是一直平稳滑动。它们可能经历“粘住—积累弹性能—突然滑移—再次粘住”的循环,这就是Stick-Slip,中文通常称为粘滑。
粘滑一旦发生,接触界面的摩擦力会出现周期性波动。这种摩擦力波动会激励零件结构振动;结构振动再通过面板、壳体、支架、内饰件或连接结构向外辐射,最终表现为人耳可听见的吱吱声、咯吱声、啸叫声或低频爬行噪声。
因此,NVH领域真正关心的,不只是摩擦系数μ的平均值,而是摩擦曲线是否稳定:
· 静摩擦系数与动摩擦系数的差值是否过大;
· 低速启动时是否存在明显摩擦峰值;
· 摩擦力随速度变化是否出现负斜率区间;
· 湿热、老化、污染后摩擦行为是否漂移;
· 摩擦力时域曲线是否有周期性波动;
· 接触副是否激发了结构模态。
这就是从“低摩擦”到“稳定摩擦”的认知升级。
在某些情况下,一个摩擦系数并不极低但十分稳定的界面,可能比一个初始摩擦系数很低但波动剧烈的界面更安静、更可靠。
工程师笔记|NVH降噪的关键不一定是把μ降到最低,而是把Δμ和摩擦力波动降下来。
— — —
四、第二曲线:从控制磨损到控制摩擦激励源
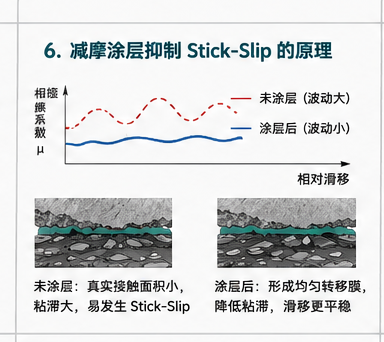
图6|减摩涂层通过降低摩擦力波动,抑制粘滑和NVH风险。
如果说减摩涂层的第一曲线是“耐磨材料”,那么第二曲线更接近“静音界面材料”。
这个变化不是概念包装,而是评价对象发生了变化。
第一曲线关注的是:
· 摩擦系数;
· 耐磨寿命;
· 极压承载;
· 附着力;
· 耐温性;
· 耐腐蚀性;
· 是否防冷焊、不卡死。
第二曲线进一步关注:
· Stick-Slip风险;
· 起步摩擦峰值;
· 静/动摩擦差值;
· 摩擦力波动;
· 振动加速度;
· 声压级;
· 频谱尖峰;
· 湿热老化后的异响复现;
· 不同材料组合之间的摩擦稳定性。
在第一曲线中,涂层的任务是保护零件;在第二曲线中,涂层的任务是驯服界面。
所谓“驯服界面”,就是把两个容易发生粘滑、咬合、爬行、冲击和能量突变的表面,转化为一个更可预测、更低波动、更稳定滑移的摩擦副。
这也是为什么MOLYKOTE这类AFC体系在NVH语境中值得被重新理解。它不是单纯的低摩擦涂料,而是可以通过固体润滑剂、树脂体系、膜厚、表面能、粗糙度和界面阻尼共同作用,去改变摩擦副动力学行为的工程工具。
换句话说,AFC的价值不只是“让零件滑得动”,而是“让零件滑得稳”。
— — —
五、MOLYKOTE作为代表:不是广告样本,而是工程样本
为什么可以用MOLYKOTE减摩涂层作为这一论点的代表?
不是因为它只是一个品牌名称,而是因为它完整体现了现代AFC体系的工程特征:固体润滑剂、树脂粘结剂、干膜成膜、复杂摩擦副适配、汽车与工业应用、以及面向Stick-Slip控制的产品化路径。
从材料体系看,MOLYKOTE类AFC不是单一材料,而是一组配方平台。不同产品可以采用不同固体润滑剂和粘结剂体系:有的偏向金属/金属高载滑动副,有的偏向塑料/塑料、塑料/金属、涂装面/塑料、皮革/塑料等低载低速异响场景。
例如,MoS₂和石墨体系更适合金属/金属、低速到中速、高载、摆动或间歇运动场景。PTFE或改性聚合物体系则常被用于低载、低速、对触感和异响敏感的材料组合。
从应用逻辑看,MOLYKOTE体系可以覆盖两类看似不同但底层相通的问题:
第一类是传统摩擦磨损问题,例如高载滑动导轨、齿轮跑合、紧固件、金属滑动副。
第二类是NVH与BSR问题,例如汽车内饰件、门板、扶手、中央控制台、仪表板、手套箱、塑料/塑料接触副、涂装面/塑料接触副、皮革/塑料接触副等低速振动或微动界面。
第一类问题的关键词是“防磨损”。第二类问题的关键词是“防粘滑”。
但二者的技术底层并不矛盾,因为它们都在处理同一件事:接触界面的剪切行为。
工程师笔记|MOLYKOTE类AFC的第二曲线,不是从摩擦学跳到声学,而是摩擦学深入到了声学问题的源头。
— — —
六、为什么AFC能够影响NVH?关键在三个机制
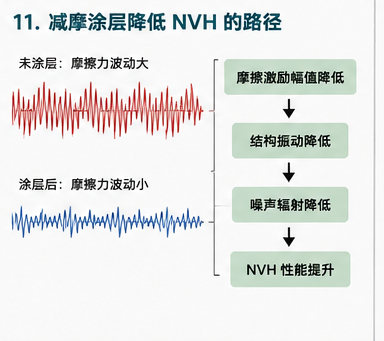
图7|从摩擦激励降低到NVH性能提升的路径。
减摩涂层能够参与NVH控制,并不是因为它像海绵或泡棉一样“吸收声音”。这种理解是错误的。
AFC不是吸音材料,也不是隔音材料。它的作用位置不在声波传播路径上,而在摩擦激励源处。
它主要通过三个机制影响NVH。
1. 降低静/动摩擦差,减少粘滑触发
Stick-Slip的核心条件之一,是静摩擦与动摩擦之间存在明显差值。当表面粘住时,系统弹性变形储存能量;一旦外力超过静摩擦阈值,界面突然滑移,摩擦力跌落到动摩擦水平,系统释放能量并激发振动。
AFC通过固体润滑剂降低界面剪切强度,使起步摩擦峰值下降,静摩擦与动摩擦之间的落差减小,从而降低粘滑发生概率。
这不是简单的“低摩擦”,而是“低摩擦差”。
2. 稳定μ-v曲线,降低负阻尼效应
摩擦诱导振动常常与摩擦系数随速度变化的关系有关。如果某一速度区间内摩擦系数随速度升高而下降,系统可能出现类似负阻尼的行为,摩擦界面向结构系统输入能量,导致自激振动。
稳定的干膜润滑界面可以降低这种速度敏感性,使低速滑移过程更平顺。
对汽车内饰、座椅、锁扣、滑轨、开关和旋钮来说,低速段的摩擦稳定性往往比高速段极限磨损寿命更重要。
3. 改变接触界面的微观能量释放方式
裸金属、硬塑料、涂装面或皮革之间的接触,真实接触面积通常集中在微凸体上。微凸体反复粘着、剪切、撕裂,会形成高频或中频摩擦激励。
减摩涂层在界面中引入较低剪切强度的固体润滑相,并通过树脂网络提供一定柔顺性和阻尼,使接触界面的能量释放不再那么尖锐。
这对于“听起来不高级”的细碎异响尤其重要。
工程师笔记|减摩涂层并不是把声音吸掉,而是让声音少产生。
— — —
七、NVH级减摩涂层,材料只是起点,工艺才是分水岭
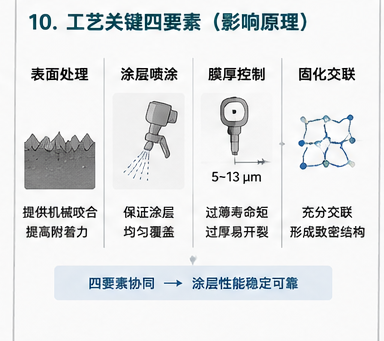
图8|工艺四要素:表面处理、喷涂、膜厚与固化共同决定涂层稳定性。
很多企业在遇到涂层失效或异响复发时,第一反应是更换涂料品牌。
这是一种典型误判。
涂层配方决定性能上限,但前处理、膜厚、喷涂、固化和验收纪律,决定你最终能达到这个上限的多少。
这一点在耐磨场景中重要,在NVH场景中更重要。因为NVH对波动极其敏感。一个局部膜厚过厚、一个边缘橘皮、一次固化不足、一处油污残留,都可能把原本稳定滑动的界面变成粘滑界面。
1. 表面清洁:油污不仅破坏附着,也破坏摩擦稳定性
减摩涂层的附着力首先来自洁净基材。油污、脱模剂、氧化物、指纹、清洗剂残留都会成为潜在失效源。
在传统耐磨视角下,污染导致的是剥落、起泡、附着力不足。
在NVH视角下,污染还会导致摩擦曲线漂移。局部污染区和洁净区的摩擦行为不同,滑动时就会形成不连续的摩擦力波动。
所以,水膜破裂测试、脱脂、清洗后防止裸手接触,并不是形式主义,而是摩擦稳定性的基础。
2. 粗糙度:太光滑不附着,太粗糙会变成“锉刀”
AFC需要一定粗糙度来建立机械锁合。适当的喷砂、磷化、阳极氧化或其他表面活化工艺,可以让涂层进入微观凹坑并在固化后形成机械咬合。
但粗糙度并不是越大越好。
如果对偶件过粗,它会像锉刀一样快速刮除涂层;如果基材表面峰谷过深,也可能造成局部应力集中,使膜层破裂或磨穿。
在NVH场景中,粗糙度失配还会带来摩擦噪声。微凸体的周期性啮合、剪切和释放,会直接表现为振动激励。
因此,NVH级减摩涂层必须同时管理被涂件粗糙度和对偶件粗糙度。
3. 膜厚:厚不是高级,稳定才高级
减摩涂层通常是微米级薄膜。过薄,寿命不足,无法形成连续隔离;过厚,则可能带来内应力、柔软变形、开裂、附着力下降和装配公差问题。
在NVH场景中,膜厚不均还会导致接触刚度不均。滑动过程中,零件从薄区进入厚区,或从固化充分区域进入固化不足区域,摩擦力会发生微小突变。这些突变就可能被结构放大成异响。
所以,膜厚控制不是外观要求,而是摩擦动力学要求。
4. 固化:烤箱温度不等于零件温度
AFC固化不是简单“烤干”,而是树脂体系发生交联、成膜、溶剂释放与结构稳定化的过程。
许多失效来自一个朴素错误:把烤箱设定温度和设定时间,误认为零件实际固化条件。
真正有效的是零件核心温度达到目标温度后的保温时间,而不是从入炉那一刻开始计时。
固化不足会导致涂层耐磨性、耐介质性、附着力和摩擦稳定性下降;过度固化则可能造成树脂脆化、颜色变化或涂层性能劣化。
工程师笔记|NVH级涂层不是喷出来的,是被工艺纪律制造出来的。
— — —
八、评价体系必须升级:从Falex耐磨到Stick-Slip测试
如果仍然只用传统耐磨指标评价减摩涂层,就无法完整证明其NVH价值。
传统评价体系关注:
· 外观;
· 膜厚;
· 附着力;
· 摩擦系数;
· Falex耐磨寿命;
· 极压承载;
· 盐雾;
· 热稳定性;
· 流体兼容性。
这些指标仍然重要,但不足以回答“响不响”。
NVH导向的评价体系需要新增几个维度。
第一,Stick-Slip测试。通过低速往复、微动或材料对摩擦试验,观察摩擦力是否出现周期性粘滑波动。
第二,起步摩擦峰值。许多异响发生在启动瞬间,而不是稳定滑动阶段。只看稳定摩擦系数,容易漏掉真正的问题。
第三,静/动摩擦差值。Δμ越大,粘滑风险通常越高。
第四,摩擦力时域信号。应观察摩擦力波动幅值、频率和重复性,而不是只取平均值。
第五,振动与声学指标。通过加速度传感器、麦克风和频谱分析,判断摩擦激励是否被结构放大成可听噪声。
第六,环境老化后复测。湿热、温度循环、灰尘、清洗剂、皮脂污染、UV老化和材料迁移,都可能改变摩擦曲线。
如果一个涂层在初始状态下安静,但湿热老化后重新出现粘滑,它不能称为真正的NVH级方案。
工程师笔记|第一曲线看COF,第二曲线看摩擦曲线的稳定性。
— — —
九、典型应用:哪些部件最适合讲“第二曲线”
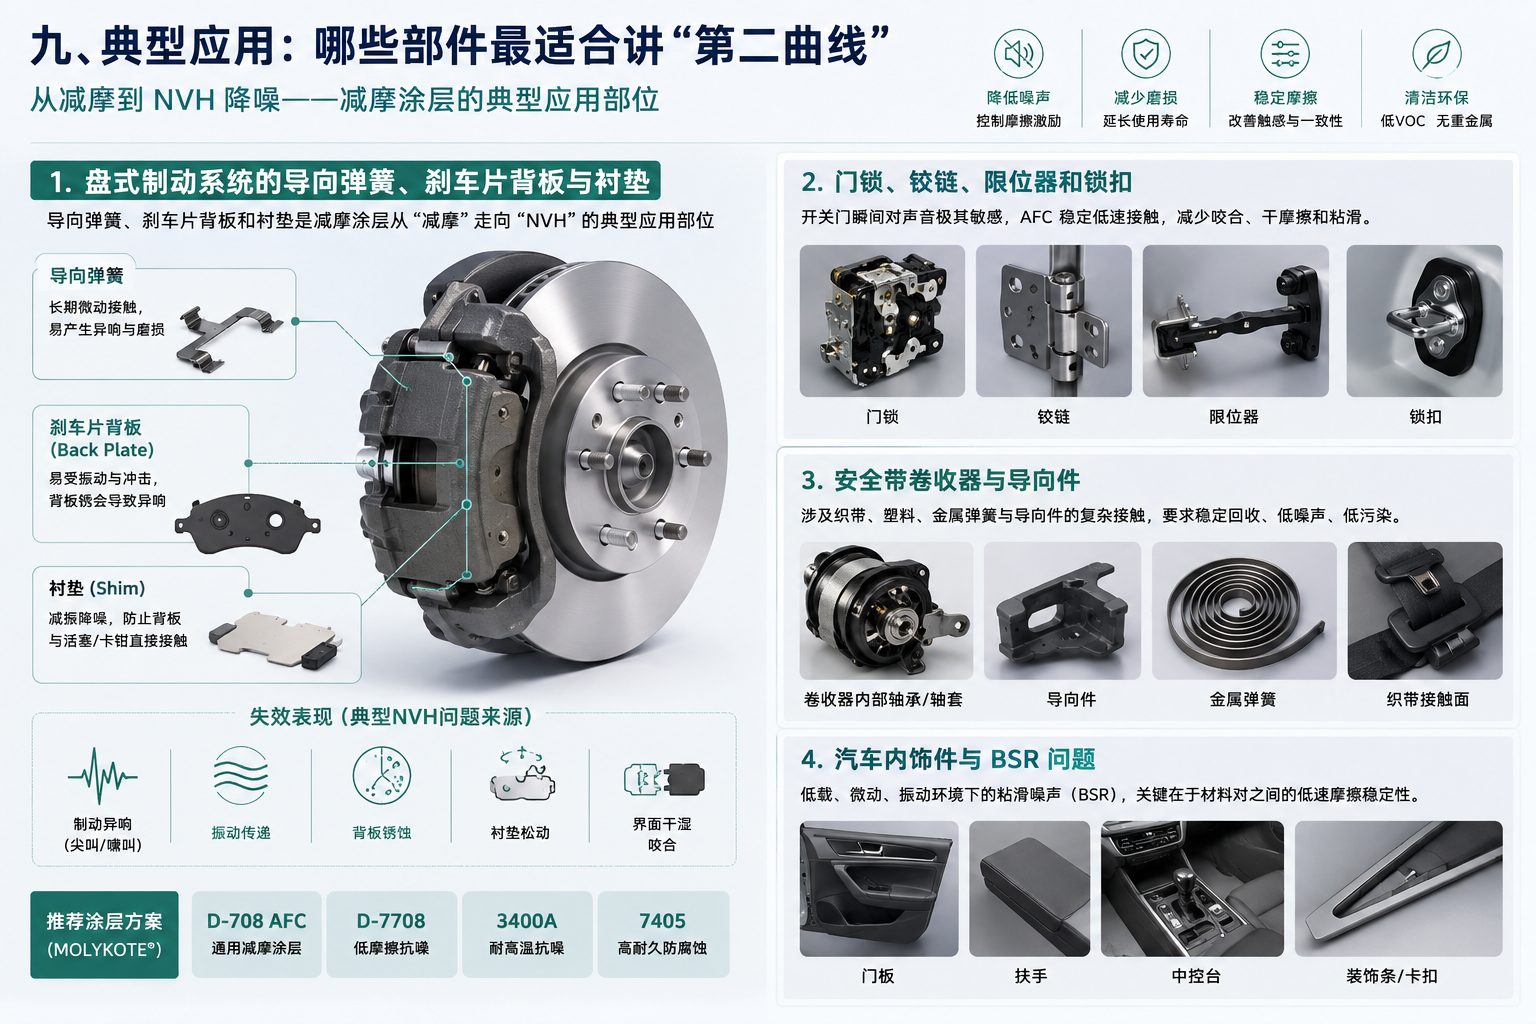
图 10
减摩涂层的NVH第二曲线,最容易在汽车和精密消费品中体现。因为这些行业对感知质量极其敏感,用户往往无法判断零件的磨损寿命,但能立刻听出异响。
1. 盘式制动系统的导向弹簧、刹车片背板与衬垫
盘式制动系统中的导向弹簧、刹车片背板和衬垫,是减摩涂层从“减摩”走向“NVH”的典型应用部位。这些零件并不承担传统意义上的高速滑动,但会长期处于制动夹钳、刹车片和支架之间的微动接触环境中,承受振动、热循环、腐蚀介质和反复制动冲击。 这类部位的失效并不只表现为磨损,也可能表现为制动异响、尖叫、振动传递、背板锈蚀、衬垫松动和装配界面干涩。减摩涂层在这里的价值,不只是降低局部摩擦和防止金属接触磨耗,更重要的是稳定接触界面的摩擦行为,降低Stick-Slip和高频摩擦激励,从源头减少制动系统的NVH问题。
2. 门锁、铰链、限位器和锁扣
门锁与限位器涉及金属/金属、金属/塑料、涂装面/塑料等多种材料对。用户开关门时对声音非常敏感:声音太尖锐、太干涩、太松散,都会被感知为品质问题。
AFC可以帮助稳定低速接触过程,减少咬合、干摩擦和粘滑。
3. 安全带卷收器与导向件
安全带系统存在织带、塑料、金属弹簧、导向件和卷收机构之间的复杂接触。它需要稳定回收、低噪声、低污染和长期一致性。
传统油脂可能带来迁移、污染织带或低温性能问题,而干膜涂层在某些部位更适合实现界面控制。
4. 汽车内饰件与BSR问题
门板、扶手、中控台、仪表板、手套箱、装饰条、卡扣等内饰件,是典型的BSR来源。它们不一定承受高载荷,却经常在低载、微动、振动环境下发生粘滑噪声。
这里的关键不是极压耐磨,而是材料对之间的低速摩擦稳定性。
— — —
十、不要过度包装:减摩涂层不是万能降噪方案
越是强调第二曲线,越要清楚边界。
减摩涂层可以控制摩擦诱导振动,但不能解决所有NVH问题。
如果噪声来自装配间隙、结构松动、冲击碰撞、齿轮啮合误差、电磁噪声、气动噪声、结构模态设计缺陷,仅靠涂层无法根治。
如果工况是高速连续旋转,且需要流体带走大量摩擦热,减摩涂层也不是首选方案。
如果存在高压油膜冲刷、强溶剂浸泡、磨粒污染、对偶件粗糙度过高、接触应力超过基材屈服,涂层很可能快速失效。
如果客户希望用涂层补偿加工尺寸、填补磨损缺陷、替代结构设计或掩盖装配问题,那么项目一开始就走错了方向。
真正成熟的方案,应当先判断噪声来源:
· 是摩擦诱导振动,还是结构碰撞?
· 是材料对粘滑,还是装配间隙?
· 是启动瞬间异响,还是稳定运转啸叫?
· 是湿热后出现,还是初始即存在?
· 是单点接触,还是系统模态放大?
只有确认问题来自摩擦界面,减摩涂层才是有效工具。
工程师笔记|涂层不能替代设计,但可以把一个优秀设计的摩擦界面做得更安静。
— — —
十一、从产品销售到系统共创:AFC供应商角色正在变化
过去,减摩涂层供应商更多被看作材料供应商:给一桶涂料,提供一份TDS,告诉客户摩擦系数、固化条件和推荐膜厚。
但进入NVH第二曲线后,这种角色已经不够。
客户需要的不是单一材料,而是一套界面解决方案:
· 材料对诊断;
· 异响源识别;
· 摩擦曲线测试;
· Stick-Slip风险评估;
· 表面前处理方案;
· 膜厚窗口设计;
· 固化曲线验证;
· 老化后复测;
· 与结构模态和装配公差的协同优化。
这意味着,优秀的AFC供应商不应只是“涂料销售”,而应成为摩擦学与制造工艺伙伴。
MOLYKOTE这类成熟体系的行业价值,也不只在于产品谱系完整,更在于它背后提供了一套可迁移的工程方法:从材料、摩擦副、工况、工艺到验证闭环。
减摩涂层未来的竞争,不会只发生在“谁的摩擦系数更低”,而会发生在“谁能让客户的系统更稳定、更安静、更可预测”。
— — —
十二、结语:第二曲线的本质,是从零件寿命走向系统品质
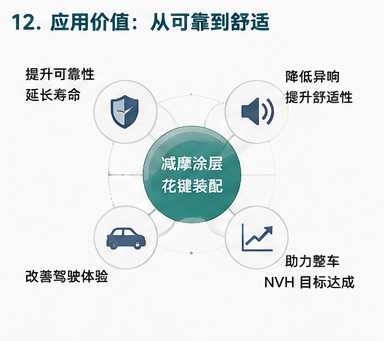
图12|应用价值:从可靠性、寿命提升,延伸到NVH与驾驶舒适性。
减摩涂层的第一曲线,是可靠性工程。
它回答的问题是:零件在恶劣摩擦条件下能不能长期工作。
减摩涂层的第二曲线,是感知质量工程。
它回答的问题是:系统在长期使用中能不能安静、平顺、稳定地工作。
从减摩到NVH降噪,并不是跨界炒作,而是摩擦学自身价值边界的延伸。
当制造业从“能用”走向“好用”,从“耐久”走向“安静”,从“参数合格”走向“用户感知高级”,减摩涂层的评价体系也必须升级。
未来真正有价值的AFC,不会只是一个低摩擦系数的材料,而会是一个能够控制摩擦激励源、降低粘滑风险、提升系统静音品质的界面工程方案。
这就是减摩涂层的第二曲线。
它不只是让零件少磨一点。
它是让系统少响一点,让产品高级一点,让工程师对摩擦界面更有掌控感。
工程师笔记|低摩擦只是起点,稳定摩擦才是降噪的关键。
排版说明|本版面面向微信公众号后台上传:图片全部为嵌入式,正文无文本框、无复杂表格、无浮动对象;上传后建议仅微调图片宽度与段前段后距。
“有帮助”和收藏仅保存于本机浏览器;全站统计将在接入服务端数据后启用。